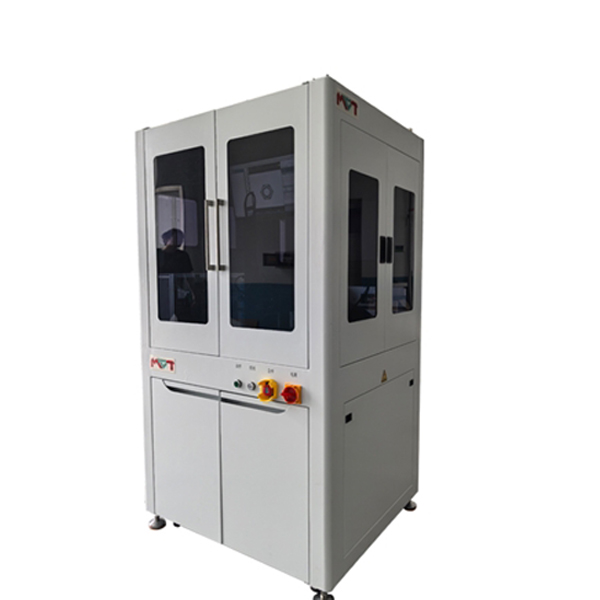
视觉检测设备是一种基于光学成像、图像处理和人工智能技术的智能化检测系统,广泛应用于工业生产、质量控制和自动化领域。其功能是通过高精度相机物体图像,结合算法进行实时分析与判断,在提升效率、降低成本的同时确保产品质量。以下是其主要应用场景:
1. 产品质量检测
在制造业中,视觉检测设备用于产品表面缺陷检测(如划痕、裂纹)、尺寸精度测量(如长度、孔径公差)以及装配完整性验证(如零件缺失、错位)。例如,在汽车制造中,设备可检测发动机零部件的加工精度;在电子行业,可识别PCB电路板的焊接缺陷或元件贴装偏移,检测精度可达微米级,替代传统人工目检,效率提升数十倍。
2. 定位与引导
在自动化生产线中,视觉系统通过特征识别实现高精度定位,引导机械臂完成抓取、组装等操作。例如,半导体行业的晶圆切割需定位切割路径,消费电子组装中需引导机器人将微型元件准确嵌入位置。3D视觉技术还可实现复杂曲面的空间定位,提升柔性制造能力。
3. 识别与分类
通过OCR(光学字符识别)和条码识别技术,设备可快速读取产品编号、生产日期等信息,应用于物流分拣、药品追溯等场景。在食品行业,可基于颜色、形状对水果进行分级;在领域,可检测药片包装的标签信息正确性。
4. 过程监控与预测维护
实时监测生产设备运行状态,如检测注塑机模具磨损、印刷机墨量变化等,结合大数据分析预测设备故障,实现预防性维护。在光伏板生产线上,可同步检测镀膜均匀性,及时调整工艺参数。
5. 数据追溯与合规性验证
在设备、航空航天等强监管领域,视觉系统记录检测数据并生成可追溯报告,满足ISO、GMP等认证要求。例如,的激光打标信息需100%验证,确保批次可。
当前,视觉检测设备正向高速度(如每秒千帧级检测)、多光谱(X射线/红外复合检测)和智能化(深度学习算法)方向发展。随着工业4.0推进,其与5G、边缘计算的融合将进一步拓展应用边界,成为智能制造的技术支撑。